- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Linka na vytláčanie plechu PS: Bežné výrobné problémy a praktické riešenia pre stabilnú kvalitu plechu
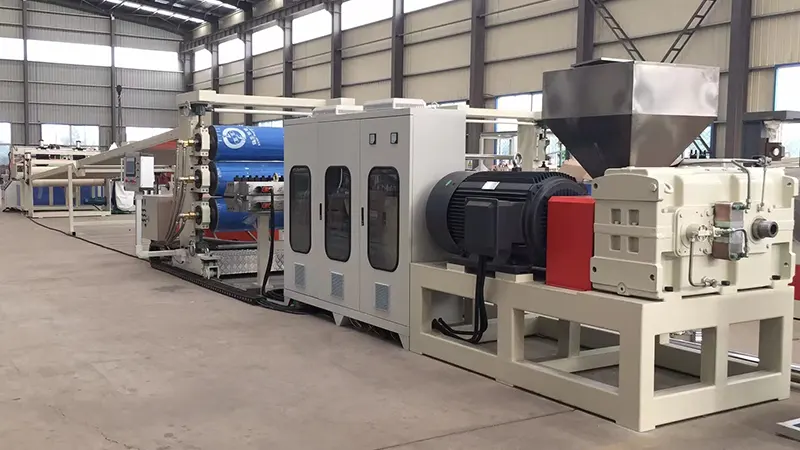
Linky na vytláčanie polystyrénových (PS) fóliísa široko používajú v priemysle spracovania plastov, ale v skutočnej výrobe môže každá fáza – od prípravy suroviny až po navíjanie – predstavovať problémy, ktoré ovplyvňujú kvalitu a efektivitu. Tento článok skúma bežné chyby, ich hlavné príčiny a praktické protiopatrenia založené na prevádzkových skúsenostiach v prvej línii, čo pomáha výrobným tímom rýchlo diagnostikovať problémy a efektívne optimalizovať procesy.
1. Príprava suroviny: praktické úvahy
Problém 1: Strieborné pruhy alebo bubliny na povrchu plechu
Ide o klasický znak nadmernej vlhkosti. PS je mierne hygroskopický; aj malé množstvo vlhkosti sa pri teplotách taveniny vyparí, čo spôsobí strieborné stopy na povrchu alebo vnútorné bubliny v hotovom plechu.
Riešenia:
-
Uistite sa, že sušiaci systém funguje správne. Odporúčané podmienky schnutia: 75–80°C 2–3 hodiny.
-
Pri opätovnom spustení po vypnutí vyčistite prvú časť taveniny, aby ste zabránili vniknutiu materiálu kontaminovaného vlhkosťou do formy.
-
Vo vlhkom období predĺžte čas schnutia a pravidelne monitorujte obsah vlhkosti. Cieľová úroveň vlhkosti by mala byť pod 0,05 %.
Problém 2: Zhoršené mechanické vlastnosti nadmerným používaním prebrúsenia
Použitie okrajového orezania a šrotu je efektívnym opatrením na úsporu nákladov, ale prebrúsenie podlieha tepelnej degradácii s každým cyklom spracovania, čo vedie k pretrhnutiu reťaze. Výsledkom sú krehké plechy so zníženou rázovou pevnosťou.
Riešenia:
-
Udržujte obsah prebrúsenia medzi 15 % a 25 %, upravte podľa požiadaviek produktu. Pre priehľadné hárky s vysokou čistotou znížte podiel ešte viac alebo sa vyhnite úplnému prebrúseniu.
-
Pred použitím dôkladne vysušte a zbavte prachu, aby ste zabránili kontaminácii.
-
Zvážte pridanie modifikátorov nárazu na kompenzáciu straty húževnatosti spôsobenej prebrúsením.
2. Sekcia vytláčania: Bežné problémy a úpravy
Problém 3: Kolísanie výkonu vedúce k nerovnomernej hrúbke plechu
Toto je častý problém vo vytláčacom systéme, zvyčajne súvisiaci s nestabilnou rýchlosťou závitovky, nekonzistentným podávaním alebo kolísajúcimi teplotami valca.
Kroky na riešenie problémov:
-
Skontrolujte „premostenie“ v násypke (materiál visí hore a netečie dole). Nainštalujte istič mosta alebo v prípade potreby prepnite na nútené napájanie.
-
Skontrolujte nastavenie teploty pozdĺž valca extrudéra. Prehriatie v zóne podávania môže spôsobiť predčasné topenie a nepravidelné podávanie.
-
Nainštalujte čerpadlo taveniny medzi extrudér a matricu. Účinne izoluje kolísanie tlaku pri pulzácii skrutiek, čím zabezpečuje konštantný vstupný tlak matrice – toto je jedna z najefektívnejších investícií pre presnosť hrúbky.
Problém 4: Degradácia taveniny a žltnutie v dôsledku nadmernej teploty
PS má relatívne úzke okno spracovania. Nad 240 °C sa tepelná degradácia stáva významnou, prejavuje sa ako zožltnutá tavenina a znížená priehľadnosť.
Riešenia:
-
Teploty suda nastavte v postupnom gradiente od zóny podávania k zóne dávkovania, pričom maximálna teplota sa udržiava na 220–230 °C.
-
Skontrolujte rýchlosť skrutky – nadmerný strih pri vysokých otáčkach vytvára nežiaduce trecie teplo.
-
Pri odstávkach dlhších ako 15 minút buď znížte teploty valca, alebo prepláchnite taveninu, aby ste zabránili usadzovaniu a znehodnocovaniu materiálu.
3. Ovládanie matrice a kalendára: Kľúčové body
Problém 5: Významné kolísanie priečnej hrúbky
To je zvyčajne výsledkom nesprávneho nastavenia medzery hubice alebo nerovnomerného rozloženia teploty taveniny po celej šírke hubice.
Riešenia:
-
Upravte medzery medzi okrajmi matrice na základe cieľovej hrúbky. Bežným princípom kompenzácie je nastaviť stred o niečo tenší ako okraje, aby sa vyrovnalo zmrštenie okraja.
-
Skontrolujte, či všetky vyhrievacie pásy matrice fungujú rovnomerne. Nerovnomerné teploty formy spôsobujú nekonzistentné rýchlosti toku taveniny.
-
V prípade širokých plechov nainštalujte statický mixér pred matricu, aby sa zlepšila rovnomernosť teploty taveniny po celej šírke.
Problém 6: Materiál sa lepí na valce kalandra alebo značky valcov na hárku
Tieto chyby priamo ovplyvňujú kvalitu povrchu a sú neprijateľné pre aplikácie s priehľadnými fóliami.
Pokyny na riešenie problémov:
-
Skontrolujte povrchy valcov kalandra, či na nich nie sú škrabance, jamky alebo zvyšky. Vykonajte bežné leštenie a čistenie pomocou špeciálnych čistiacich prostriedkov na kotúče.
-
Teploty troch valcov kontrolujte opatrne: horný valec je zvyčajne o niečo teplejší ako stredný, pričom spodný valec je najchladnejší. Presné nastavenia závisia od hrúbky plechu a rýchlosti linky.
-
Ak používate separačný prostriedok alebo antiblokovací náter, zaistite rovnomerné nanášanie. Nadmerná aplikácia môže spôsobiť zákal alebo zníženie lesku povrchu.
4. Penový PS list: Špecifické výzvy
Problém 7: Hrubá alebo nejednotná štruktúra buniek
Pre penové PS dosky sú kritickými ukazovateľmi výkonnosti jemnosť buniek a jednotnosť. Hrubé alebo nerovné bunky výrazne znižujú mechanickú pevnosť a tepelnoizolačné vlastnosti.
Kľúčové kontrolné body:
-
Prvoradá je disperzia nukleačného činidla (mastenec). Použite ultrajemný mastenec (veľkosť častíc pod 5 μm) a zaistite dôkladné premiešanie počas fázy miešania.
-
Regulácia teploty v sekundárnom extrudéri (stupeň chladenia) je jediným najdôležitejším faktorom kvality peny. Kolísanie teploty sa musí udržiavať v rozmedzí ±1 °C.
-
Skontrolujte stabilitu vstrekovania nadúvadla; kolísanie tlaku vo vstrekovacom systéme priamo ovplyvňuje distribúciu veľkosti buniek.
Problém 8: Nadmerné zmrštenie penových dosiek
Nadmerné zmrštenie vedie k rozmerovým nezhodám, ktoré sú obzvlášť viditeľné pri následných operáciách tvarovania za tepla.
Riešenia:
-
Nastavte rýchlosť vyťahovania a pomer fúkania (BUR). Správne pomery ťahu podporujú orientáciu buniek, čo znižuje následné zmršťovanie.
-
Mierne zvýšte dávku nukleačného činidla – jemnejšie bunkové štruktúry prispievajú k lepšej rozmerovej stabilite.
-
Udržujte mierne napätie vinutia. Nadmerné napätie môže spôsobiť zmršťovanie pri tečení, keď je plech namáhaný na kotúč.
5. Denná údržba a optimalizácia výroby
Kontrolný zoznam bežnej údržby:
-
Vymeňte sitá na základe nárastu protitlaku, nielen vtedy, keď sa tlak kriticky zvýši. Vytvorte pevný plán výmeny pre konzistentnosť.
-
Pravidelne vyťahujte skrutku a kontrolujte opotrebovanie valca. Opotrebované skrutky výrazne znižujú kapacitu plastifikácie a kvalitu výstupu.
-
Kalandrové valčekové ložiská a hnacie reťaze sú často prehliadanými bodmi opotrebovania. Pravidelne mažte a kontrolujte rovnobežnosť valcov.
Tipy na úsporu energie:
-
Znížte nastavené hodnoty teploty valca všade tam, kde to dovoľuje kvalita plastifikácie. Každé zníženie o 5 °C môže ušetriť približne 3–5 % spotreby energie.
-
Izolujte sudy extrudéra, aby ste minimalizovali tepelné straty do okolia.
-
Obruste orezanie hrán online všade, kde je to možné, aby ste sa vyhli opätovnému ohrevu vychladeného šrotu.
Stabilná prevádzka aLinka na vytláčanie plechov PSzávisí od presného monitorovania stavu zariadenia a nepretržitej optimalizácie procesu. V praxi väčšina problémov s kvalitou nepochádza z chýb zariadenia, ale z prevádzkových detailov a zmien prostredia. Produkčné tímy sa vyzývajú, aby si viedli podrobné protokoly parametrov procesu, v ktorých sa každá úprava porovnáva s výslednou kvalitou produktu. Postupom času sa z toho stáva najcennejšia referenčná príručka pre konkrétne zariadenie – oveľa užitočnejšia ako ktorákoľvek všeobecná prevádzková príručka.